


Dalam pemasangan bagian berongga EN 10219, memang ada beberapa persyaratan khusus yang perlu diperhatikan. Sebagai pemasok EN 10219 HOLLOW SECTIONS, saya memiliki kesempatan untuk bekerja sama dengan berbagai proyek konstruksi dan teknik, dan saya memahami pentingnya pemasangan yang benar.
Memahami Bagian Berongga EN 10219
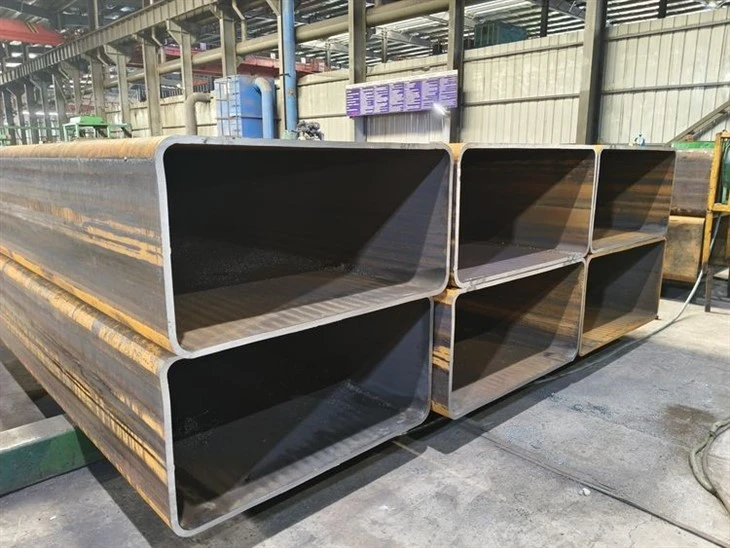
EN 10219 adalah standar Eropa yang menetapkan kondisi pengiriman teknis untuk bagian berongga struktural las dingin dari baja non-paduan dan butiran halus. Bagian berongga ini banyak digunakan dalam konstruksi, pembuatan mesin, dan industri lainnya karena rasio kekuatan dan beratnya yang tinggi, ketahanan terhadap korosi yang baik, dan daya tarik estetika.
Standar ini mencakup berbagai bentuk, termasuk bagian berongga persegi panjang, persegi, dan melingkar. Setiap bentuk memiliki sifat mekanik yang unik dan cocok untuk aplikasi yang berbeda. Misalnya, bagian berongga persegi panjang sering digunakan dalam rangka bangunan karena dapat memberikan daya dukung beban yang sangat baik dalam berbagai arah. Bagian berongga persegi biasanya digunakan pada kolom dan sistem penguat, sedangkan bagian berongga melingkar lebih disukai dalam aplikasi yang memerlukan ketahanan puntir sangat penting, seperti dalam konstruksi jembatan dan menara.
Persiapan Permukaan
Salah satu langkah pertama dalam proses pemasangan adalah persiapan permukaan. Permukaan bagian berongga EN 10219 harus bersih, bebas dari karat, minyak, lemak, dan kontaminan lainnya. Hal ini memastikan daya rekat yang tepat pada setiap pelapis atau cat yang mungkin diaplikasikan nanti dan juga membantu mencegah korosi. Peledakan abrasif adalah metode umum yang digunakan untuk membersihkan permukaan bagian yang berlubang. Ini melibatkan mendorong partikel abrasif dengan kecepatan tinggi ke permukaan untuk menghilangkan material yang tidak diinginkan. Setelah peledakan, permukaan harus diperiksa untuk memastikan memenuhi standar kebersihan yang disyaratkan.
Persyaratan Pengelasan
Pengelasan adalah aspek penting dalam pemasangan bagian berongga EN 10219. Kualitas lasan dapat secara signifikan mempengaruhi integritas struktural seluruh instalasi. Saat mengelas bagian berongga ini, penting untuk menggunakan proses pengelasan dan bahan pengisi yang sesuai.
Proses pengelasan harus dipilih berdasarkan jenis baja, ketebalan bagian berongga, dan aplikasinya. Pengelasan busur logam gas (GMAW) dan pengelasan busur logam terlindung (SMAW) adalah dua proses pengelasan yang umum digunakan untuk bagian berongga EN 10219. GMAW dikenal dengan kecepatan pengelasan yang tinggi dan kualitas las yang baik, sedangkan SMAW lebih serbaguna dan dapat digunakan dalam berbagai posisi pengelasan.
Bahan pengisi yang digunakan dalam pengelasan harus sesuai dengan logam dasar bagian berongga. Mereka harus memiliki sifat mekanik dan komposisi kimia yang serupa untuk memastikan lasan yang kuat dan tahan lama. Penting juga untuk mengikuti parameter pengelasan yang direkomendasikan, seperti arus pengelasan, tegangan, dan kecepatan gerak, untuk mencapai kualitas las yang diinginkan.
Desain dan Dukungan Struktural
Desain struktur yang tepat sangat penting untuk pemasangan bagian berongga EN 10219 yang aman dan efisien. Desain harus mempertimbangkan persyaratan bantalan beban, kondisi lingkungan, dan tujuan penggunaan struktur. Bagian berongga harus berukuran dan diatur sedemikian rupa sehingga dapat menahan beban yang diharapkan tanpa deformasi atau kegagalan yang berlebihan.
Selain desain, dukungan yang memadai juga diperlukan selama proses instalasi. Penopang sementara mungkin diperlukan untuk menahan bagian yang berongga di tempatnya sampai sambungan permanen dibuat. Penopang ini harus cukup kuat untuk menahan berat bagian dan beban tambahan apa pun yang mungkin diterapkan selama pemasangan.

Detail Koneksi
Sambungan antara bagian berongga EN 10219 merupakan pertimbangan penting lainnya. Ada beberapa jenis sambungan yang bisa digunakan, antara lain sambungan las, sambungan baut, dan kombinasi keduanya.
Sambungan las memberikan sambungan yang kuat dan kaku antara bagian berongga. Mereka sering digunakan dalam aplikasi yang memerlukan kekuatan dan kekakuan tinggi. Namun, sambungan las memerlukan tukang las yang terampil dan kontrol kualitas yang tepat untuk memastikan integritasnya.
Sebaliknya, sambungan baut lebih fleksibel dan mudah dipasang. Mereka memungkinkan beberapa tingkat penyesuaian selama proses instalasi dan dapat dibongkar jika perlu. Sambungan baut biasanya digunakan dalam aplikasi di mana struktur perlu dirakit atau dibongkar beberapa kali.
Saat merancang sambungan, penting untuk mempertimbangkan mekanisme perpindahan beban, jumlah dan ukuran baut atau las, serta jarak antar baut. Sambungan harus dirancang untuk mendistribusikan beban secara merata ke seluruh bagian berongga untuk mencegah konsentrasi tegangan.
Perlindungan Korosi
Korosi adalah masalah utama dalam kinerja jangka panjang bagian berongga EN 10219. Untuk melindungi bagian dari korosi, berbagai metode perlindungan korosi dapat digunakan.
Salah satu metode yang paling umum adalah penerapan lapisan pelindung. Lapisan ini dapat berupa organik atau anorganik dan dirancang untuk menciptakan penghalang antara permukaan baja dan lingkungan korosif. Galvanisasi adalah metode perlindungan korosi populer lainnya. Ini melibatkan pelapisan baja dengan lapisan seng, yang memberikan perlindungan pengorbanan pada baja di bawahnya.
Selain pelapisan dan galvanisasi, drainase dan ventilasi yang baik juga harus dipertimbangkan selama proses pemasangan. Hal ini membantu mencegah penumpukan uap air pada permukaan bagian yang berongga, yang dapat mempercepat korosi.
Pertimbangan Khusus untuk Aplikasi Berbeda
Persyaratan pemasangan untuk bagian berongga EN 10219 dapat bervariasi tergantung pada aplikasi spesifik. Misalnya, dalam konstruksi bangunan, bagian berongga mungkin perlu dipasang sesuai dengan peraturan dan peraturan bangunan setempat. Kode-kode ini dapat menentukan ketebalan minimum bagian, defleksi maksimum yang diijinkan, dan persyaratan ketahanan api.
Dalam industri pembuatan mesin, bagian berongga mungkin perlu dipasang dengan presisi tinggi untuk memastikan mesin berfungsi dengan baik. Ini mungkin memerlukan penggunaan alat dan teknik instalasi khusus.
Kesimpulan
Kesimpulannya, ada beberapa persyaratan pemasangan khusus untuk bagian berongga EN 10219. Mulai dari persiapan permukaan dan pengelasan hingga desain struktur dan perlindungan korosi, setiap langkah dalam proses pemasangan memainkan peran penting dalam memastikan kinerja jangka panjang dan keamanan struktur.
Sebagai pemasok EN 10219 HOLLOW SECTIONS, saya berkomitmen untuk menyediakan produk berkualitas tinggi dan dukungan teknis kepada pelanggan kami. Jika Anda merencanakan proyek yang memerlukan penggunaan bagian berongga ini, saya mendorong Anda untuk menghubungi kami untuk informasi lebih lanjut. Kami dapat membantu Anda memilih produk yang tepat dan memberikan panduan proses instalasi. Apakah Anda membutuhkannyaBagian Berongga yang Dibentuk Panas,BAGIAN BEROHONG AS1163 C350, atauBagian Berongga En 10210 S355nh, kami memiliki keahlian dan sumber daya untuk memenuhi kebutuhan Anda. Mari mulai percakapan tentang proyek Anda dan jelajahi bagaimana kita dapat bekerja sama untuk mencapai tujuan Anda.
Referensi
- Komite Standardisasi Eropa. (Tahun). EN 10219: Kondisi pengiriman teknis untuk bagian berongga struktural las dingin dari baja non-paduan dan butiran halus.
- Buku Pegangan Pengelasan. (Edisi). Masyarakat Pengelasan Amerika.
- Kode dan Peraturan Bangunan. (Otoritas Lokal).


